抵抗?レーザー? スポット溶接二刀流!!
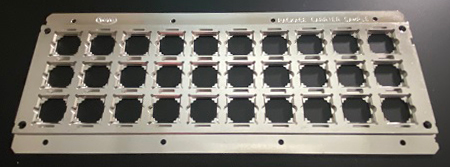
エッチングによる治具製作を得意とする当社ですが、エッチング加工で作成した部品を複数枚積み重ね、貼り合わせて一体化する方法として、大きくは拡散接合とスポット溶接の2種類を使い分けています。
拡散接合は面による接合で、隙間が無く強度の高い接合が得られる反面、納期やコスト面ではやや不利になる場合があります。対してスポット溶接は点接合の為、拡散接合と比較すると接合強度は劣るものの、納期やコスト面でのメリットが得られることの多い接合方法です。
さて、実はこのスポット溶接にも種類がありまして、当社では「抵抗スポット溶接」と「レーザースポット溶接」という2種類をさらに使い分けています。
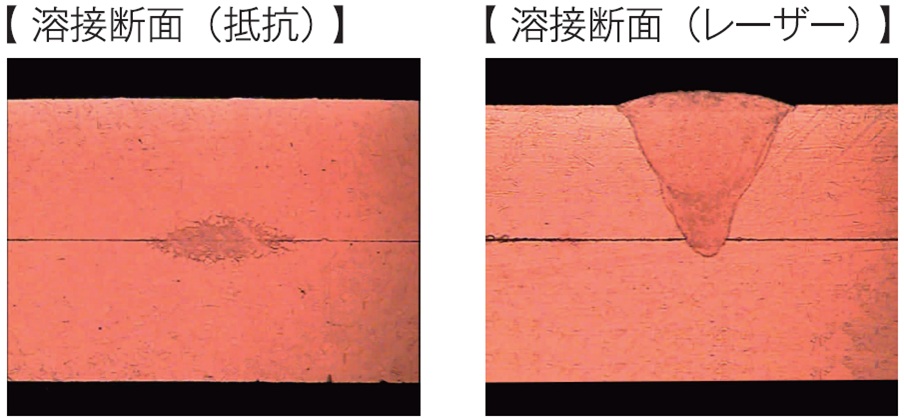
一般的に「スポット溶接」として認知されているのは恐らく「抵抗スポット溶接」の方で、こちらは重ね合わせた金属の板を電極棒で挟み込み、瞬間的に大電流を流すことで熱を発生させ局所的に金属を溶かして溶接する方法です。
「レーザースポット溶接」は「抵抗スポット溶接」に比べるとかなり新しい技術のようで、重ね合わせて密着させた金属の板に対し小径のレーザーを照射し、レーザー光の熱で金属を溶かして溶接する方法です。
単純に一溶接点当たりの溶接強度としては「抵抗」の方が高いのに対し、溶接速度は「レーザー」が勝ります。(これは当社保有設備の仕様の違いに依るところも大きいですが)
溶接時の熱による歪みは「レーザー」の方が発生しにくいことから、「抵抗」は必要最小限の溶接点数とするのに対し、「レーザー」では一製品当たりの溶接点数を多くして全体の溶接強度を確保するのが通常です。「一撃必殺の抵抗」と「手数で勝負のレーザー」といったイメージでしょうか。
いずれの溶接でも溶接個所には溶接痕が残りますが、「抵抗」の場合は両面に、「レーザー」の場合は片面(入射面)に痕が付くという違いがあります。
溶接対象の厚みが増すと溶接痕も大きくなってしまうのはどちらの溶接でも同じですが、「レーザー」の場合は何層かに分けて順番に溶接していくことで溶接痕を小さく保ったまま厚みのある製品を作る、というような工夫をすることも。
また、使い分けるばかりでなく、全体は「レーザー」で溶接しておいて、特に強度が必要な個所を「抵抗」で補強するような合わせ技も必要に応じて選択していきます。
基本的には「スポット溶接」とご指示いただければ「抵抗」にするか「レーザー」にするかの選定や溶接個所、溶接点数などの細かいところは当社にお任せいただいて問題ございませんが、特にリクエストがあれば柔軟に対応いたしますので、お気軽に当社営業担当者までお問い合わせください。
それでは、また。